


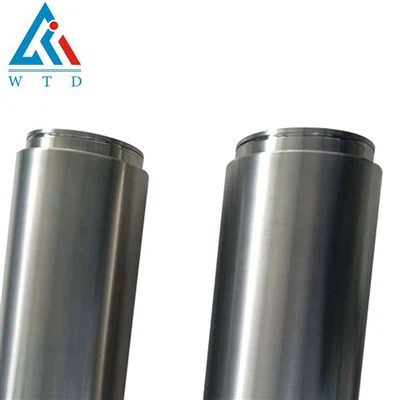
Titanrör och rör
Baoji Wantaida Titanium Material Co., Ltd. är beläget i Baoji i västra Kina, en icke-järnmetallbearbetning och försäljning av högteknologiska företag. Företaget fokuserar på produktion och försäljning av titan, zirkonium, tantal, nickel, volfram, molybden och andra icke-järnmetaller. Produkterna exporteras till USA, Storbritannien, Tyskland, Italien, Japan, Sydkorea, Kanada, Australien, Chile och andra länder, väl mottagna av kunderna.




Varför välja oss?
Hög kvalitet
Varje parti av varor har en motsvarande kvalitetskontrollrapport för att lösa dina problem med produktkvaliteten.
Professionell lösning
Med rik erfarenhet och en-till-en-service kan vi hjälpa dig att välja produkter och svara på tekniska frågor.
Bra tjänster
Kundtjänst kommer att uppdatera dig varornas logistikinformation i tid för att säkerställa att varorna levereras i tid.
Snabb transport
Vi samarbetar med professionella frakt-, lufttransport- och expresslogistikföretag för att förse dig med de bästa och snabbaste transportlösningarna.
Titanrör och rör används i en rad applikationer inklusive användning i industriella rörledningar, titanvärmeväxlare, kondensorer och förångare, konsumentprodukter och i medicinska applikationer som implantat.
Fördelar med titanrör och rör
Lättvikt och hög uthållighet:
En av en av de viktigaste fördelarna med titanrör är deras fenomenala styrka-till-vikt-förhållande. Titan har att göra med 40 % lättare än stål, men det stoltserar med jämförbara styrka. Denna kombination av uthållighet och även lätta bostadsegenskaper gör titanrör utmärkta för applikationer där viktminskning är avgörande, såsom inom flyg-, marin- och bilindustrin. Att använda titanrör i dessa industrier bidrar till förbättrad gasprestanda, minskade avgaser samt förbättrad prestanda.
Rostbeständighet:
Titan är känt för sin enastående motståndskraft mot korrosion. Den utvecklar ett skyddande oxidskikt när det avslöjas för luft eller fukt, vilket undviker ytterligare oxidation och säkerställer också exceptionell hållbarhet. I tuffa atmosfärer, såsom marina miljöer eller kemiska bearbetningsanläggningar, ger titanrör bättre än rostfritt stål och även andra metaller, minskade underhållskostnader samt ökad funktionell tillförlitlighet.
Hög temperatur prestanda:
Titanrör kan uthärda värme utan att förlora sina mekaniska bostadsegenskaper, vilket gör dem lämpliga för applikationer inom rymd, kraftgenerering och kommersiella processer. De uppvisar enastående krypmotstånd och bevarar sin uthållighet och integritet även vid förhöjda temperaturer, och erbjuder en prestandagrad som få olika andra produkter kan matcha.
Biokompatibilitet:
Biokompatibiliteten hos titan gör det till ett toppval för kliniska tillämpningar. Titanrör används ofta i medicinska implantat, tandimplantat och medicinska instrument. Kroppen accepterar lätt titan, vilket minskar risken för ogynnsamma reaktioner samt garanterar framgångsrika kliniska procedurer. Dess säkra såväl som icke-allergiframkallande egenskaper har faktiskt gjort det väsentligt inom det kliniska området.
Utmärkt värmeledningsförmåga:
Titans höga värmeledningsförmåga gör det till ett tilltalande val för värmeväxlare och även andra termiska övervakningsapplikationer. Dess förmåga att framgångsrikt överföra varma tillåter bättre energiprestanda och även temperaturnivålag i olika system såväl som verktyg.
Lång livslängd och även kostnadseffektivitet:
På grund av dess enastående rostbeständighet och långa livslängd har titanrör en lång livslängd. Även om det ursprungliga priset på titan kan vara högre än vissa andra material, orsakar dess förlängda livslängd avsevärda ekonomiska besparingar över tiden. Dessutom bidrar det minskade behovet av underhåll och ersättningsutgifter ytterligare till den totala kostnadseffektiviteten för titanrör.
Typer av titanrör och rör
Svetsat titanrör för lågtrycksvätsketransport
Svetsade titanrör för lågtrycksvätsketransport är också kända som svetsade rör. De är svetsade titanrör som används för att transportera vatten, gas, luft, olja och uppvärmningsånga, som vanligtvis är vätskor med lägre tryck och andra användningsområden.
Förutom att användas direkt för att transportera vätskor, används svetsade titanrör för lågtrycksvätsketransport också som rårör för galvaniserade svetsade titanrör för lågtrycksvätsketransport.
Galvaniserat svetsat titanrör för lågtrycksvätsketransport
Galvaniserade och svetsade titanrör för lågtrycksvätsketransport kallas också galvaniserade och svetsade titanrör korta. De är varmförzinkade svetsade titanrör som används för att transportera vatten, gas, luft, olja, uppvärmning av ånga, varmt vatten etc., vanligtvis lågtrycksvätskor eller andra användningsområden.
Vanlig hylsa i koltitan
De är titanrör som vanligtvis används i industriella och civila byggnader, installationer och utrustning och andra elektriska utrustningsprojekt för underhåll av elektriska ledningar.
Titanrör med en längsgående elektrisk (motstånds)svets
Ett titanrör med en svetslinje parallell med titanrörets längdriktning. Vanligtvis uppdelad i metrisk svetsning av titanrör, svetsning av tunnväggiga rör, transformatorkyloljerör och så vidare.
Nedsänkta bågsvetsade titanrör med spiralsömmar för att transportera trycksatt vätska
Den är gjord av varmvalsad titanremsspole som rörämne, ofta bildad av en varm spiral, svetsad med dubbel nedsänkt bågsvetsmetod och används för tryckvätsketransport.
Denna typ av titanrör har stark tryckbärande kapacitet, bra svetsprestanda och är säker och pålitlig. Titanröret har en stor diameter, hög transporteffektivitet och kan spara investeringar i att lägga rörledningar, främst för transport av olje- och naturgasledningar.
Högfrekvenssvetsade titanrör med spiralsöm för trycksatt vätsketransport
Denna typ av titanrör är gjord av en varmvalsad titanremsspole som ett rörämne, som är spiralformad vid rumstemperatur och svetsas genom högfrekvent svetsning och används för tryckvätsketransport.
Denna typ av titanrör har stark tryckbärande förmåga och god plasticitet, vilket är bekvämt för svetsning och bearbetning, och är säkert och pålitligt. Och titanröret har en stor diameter och hög transporteffektivitet och används främst för att lägga rörledningar för transport av olja och naturgas.
Nedsänkta bågsvetsrör av titan för allmän lågtrycksvätsketransport
Denna typ av titanrör för nedsänkt bågsvetsning är gjord av varmvalsad titanspole som ett rörämne, spiralformad vid rumstemperatur, och är gjord genom dubbelsidig aktiv nedsänkt bågsvetsning eller enkelsidig svetsning. Det används huvudsakligen för vatten, gas, luft och ånga och andra lågtrycksvätskor.
Högfrekvent svetsat titanrör med spiralsöm för allmän lågtrycksvätsketransport
Detta högfrekvenssvetsade titanrör med spiralsöm är tillverkat av en varmvalsad titanspole som ett rörämne, spiralformad vid rumstemperatur och svetsad genom högfrekvent svetsning, vanligtvis används för lågtrycksvätsketransport.
Spiralsvetsad söm av titanrör för lugg
Denna typ av titanrör är gjord av varmvalsad titanremsa som ett rörämne, spiralformad vid rumstemperatur och tillverkad genom dubbelsidig nedsänkt bågsvetsning eller högfrekvenssvetsning, och används för rotpålar i anläggningskonstruktioner, kajer, broar och liknande.
Applicering av titanrör och rör
Kemisk bearbetningsanläggning
I kemiska anläggningar används olika aggressiva lösningar och miljön blir mycket aggressiv. Dessutom kräver dessa installationer värmeväxlare, väldefinierade rörledningar och annan utrustning för att klara dessa extrema förhållanden. Titankvalitet tål mycket aggressiva miljöer och tjänster under lång tid.
Petroleumindustrin
Olje- och gasindustrin involverar högtrycks- och högtemperaturapplikationer. Så, brunnar i olje- och gasindustrin kräver ett rörsystem som kontinuerligt kan arbeta smidigt i extrema temperaturer och tryckatmosfärer. Här uppvisar titanrör A hög korrosionsbeständighet och temperaturbärande kapacitet, och är därför användbara i undervattens-, nerhåls- och ovansidasapplikationer.
Flyg och rymd
Titanrör är användbara i många applikationer inom flygindustrin. Dessa rör är lämpliga för både flygkroppen och motorkomponenterna. Titankvalitet ger motstånd mot utmattning och sprickbildning; Dessutom kan dessa rör arbeta vid höga temperaturer. Dessa rör är dragbeständiga och lättare och har hög hållfasthet och densitet.
Kraftproduktionsanläggningar
För transport av vatten och ånga vid höga temperaturer är titanrör A ett lämpligt val. Här kräver kraftverket titanrör av grad 2. Titankvaliteten gör att enheten fungerar smidigt under alla förhållanden.
Beredning av råvaror:
a. Välj titanråmaterial med hög renhet, såsom titangöt eller block.
b. Förbehandla titanmaterialen för att eliminera ytoxider, föroreningar och föroreningar.
Uppvärmning av titanmaterial:
a. Placera titanmaterialen i en vakuumugn eller en uppvärmningsugn med kontrollerad atmosfär.
b. Reglera uppvärmningstemperaturen och varaktigheten för att uppnå lämpliga termiska förhållanden, vanligtvis över fasövergångstemperaturen.
Smide av titanmaterial:
a. Smide de uppvärmda titanmaterialen med hjälp av specialutrustning.
b. Använd smidestekniker för att forma titanmaterialen till cylindriska eller rörformiga former.
Kallbearbetning av titanrör:
a. Utför kallbearbetningsprocesser som kallvalsning eller kalldragning på de smidda titanämnena.
b. Minska gradvis diametern och väggtjockleken på titanämnena för att uppnå önskade dimensioner på titanrören.
Glödgningsbehandling av titanrör:
a. Utsätt de kallbearbetade titanrören för en glödgningsprocess i en avsedd ugn.
b. Kontrollera glödgningstemperaturen och varaktigheten för att uppnå önskad kornstorlek och mekaniska egenskaper hos titanrören.
Trimning och kapning av titanrör:
a. Använd bearbetningstekniker (t.ex. fräsning, skärning) för att trimma ändarna och uppnå exakta längder för titanrören.
b. Använd bearbetningsprocesser för att säkerställa jämna och exakta dimensioner.
Ytbehandling av titanrör:
a. Rengöring:Rengör titanrören noggrant för att avlägsna föroreningar och föroreningar på ytan.
B. Syratsning:Använd lämpliga syralösningar för syraetsning av titanrören, för att eliminera oxidskikt och ytföroreningar.
Kvalitetskontroll av titanrör:
A. Visuell inspektion:Utför visuella inspektioner för att upptäcka ytdefekter, repor, sprickor etc. i titanrören.
B.Måttmått:Använd precisionsmätverktyg för att mäta diametern, väggtjockleken och längden på titanrören.
C. Test av materialprestanda:Utför hårdhetsprovning, dragprovning, slagprovning, etc., för att utvärdera de mekaniska och fysikaliska egenskaperna hos titanrören.
Slutbehandling av titanrör:
A. Ytbeläggning:Applicera ytbeläggningar som anodisering eller galvanisering på titanrören enligt kraven.
B. Sekundär bearbetning:Utför ytterligare bearbetningsoperationer, inklusive expandering, bockning, etc., baserat på specifika applikationsbehov.
Hur väljer man rätt titanrör?
Att välja rätt titanrör beror på flera faktorer, inklusive applikationen, de mekaniska egenskaperna som krävs och budgeten. Tänk på följande när du väljer ett titanrör:
Kvalitet:
Varje kvalitet av titan har olika mekaniska egenskaper. Välj ett betyg som är lämpligt för ansökan.
Storlek och form:
Bestäm storleken och formen på röret som krävs för applikationen.
Väggtjocklek:
Rörets väggtjocklek påverkar dess styrka och hållbarhet.
Sömtyp:
Om du väljer ett svetsat rör, överväg vilken typ av söm och dess inverkan på styrka och hållbarhet.

Renhet är avgörande vid TIG-svetsning av titan
Svetsning av titanrör kräver extrem renhet - basmetallen, tillsatsmetallen och svetsmiljön måste vara oklanderlig. Kontaminering av naturliga kroppsoljor, oljor från formnings- och dragningsprocessen, butiksdamm, färg, smuts, skärvätskor och smörjmedel kan alla leda till sprödhet och svetsfel.
Börja med att rengöra arbetsområdet och ta bort det från skräp, och se till att välja en plats med minimalt luftflöde för att inte störa skyddsgasen under svetsning. Avfetta sedan både påfyllningsstaven och basmetallen: Bär nitrilhandskar avsedda för detta ändamål för att förhindra att kroppsoljor skaver av på dessa föremål. Applicera sedan metyletylketon (MEK) på en ren, luddfri trasa och torka av titanet för att avlägsna eventuell kvarvarande ytförorening. Placera vid denna tidpunkt påfyllningsstaven i en lufttät behållare för att förhindra ytterligare kontaminering.
Före svetsning, avlägsna oxidskalet, som bildas när titanet reagerar med syre, från ytan av slangen. Detta oxidskikt ger titan sin anmärkningsvärda korrosionsbeständighet. Ändå måste det tas bort före svetsning eftersom det smälter vid en högre temperatur än titan och kan komma in i den smälta svetspoolen för att skapa inneslutningar som försvagar svetsen.
Antingen en formslip med ett hårdmetallavgradningsverktyg eller en hårdmetallfil – båda dedikerade till titan – fungerar bäst för att ta bort oxidskiktet från svetsfogen. Stålull och slipmedel rekommenderas inte eftersom de kan orsaka kontaminering. Kom ihåg att använda en låg malhastighet för att förhindra överhettning. Torka av fogen en gång till med MEK eller acetondränkt trasa efter att oxidskiktet slipats bort. Vänta tills lösningsmedlet har avdunstat helt innan du träffar en ljusbåge, eftersom vissa lösningsmedel har låga flampunkter.
En perfekt passform (upp)
Fogpassning är utan tvekan viktigare på titanrör än på något annat metallrör eftersom det är avgörande för att förhindra att syre kommer in i svetsen. Förbandet ska vara fyrkantigt (skapa inte ett V-skåra), vilket hjälper till att minimera mängden värme och svetsmetall som behövs för att fylla fogen; detta minskar i sin tur risken för genombränning och kontaminering.
Kläm fast bitarna i en lägesställare eller på en arbetsstation för att se till att de två ändarna knyts ihop så tätt och exakt som möjligt.
Du behöver inte förvärma de flesta tunnväggiga titanrör och rör. Rådgör dock med din leverantör av svetsutrustning om du planerar att svetsa titan mer än ⅛ tum tjockt, eftersom viss förvärmning och eftervärmning kan vara fördelaktig.
Skyddsgastäckning i titan TIG-svetsning
Ren argon rekommenderas för svetsning av titan på grund av dess höga renhet och låga fukthalt. En 75/25-blandning av argon/helium kan användas för att förbättra stabiliteten och öka penetrationen endast när det specificeras.
American Welding Society (AWS) rekommenderar att man mäter svetsgasens renhet för att säkerställa att den uppfyller de standarder som ställts upp för varje applikation. Typiska specifikationer tyder på att skyddsgasen är minst 99,995 procent ren med högst 20 delar per miljon (PPM) syre och en daggpunkt högre än -76 grader F. Andra tillämpningar kräver ett 99,999 procent rent argonflöde.
Att utrusta din svetsbrännare med en släpsköld är avgörande - annars ökar risken för syreförorening och därmed risken för sprickbildning. Vissa svetsare tillverkar sina egna efterföljande sköldar, även om många stilar finns att köpa. Släpande sköldar överensstämmer med formen på röret och följer GTAW-brännaren runt röret. Sköldarna ger ett extra skydd av argon över svetsen efter att brännaren och dess argonflöde har passerat. Att ställa in brännaren och det efterföljande skyddsgasflödet på 20 kubikfot per timme (CFH) ger den bästa täckningen.
Rensning, en process som eliminerar syret som finns i röret, också
krävs vid svetsning av titanrör. Denna process kan slutföras med alla typer av reningsdamm: vattenlösliga dammar, gummipackningar, specialtejp eller uppblåsbara blåsor. Argon flödar in i det uppdämda området för att ersätta syret som finns i slangen. Låt argon flöda tillräckligt länge för att ersätta syret 10 gånger för att säkerställa den renaste svetsmiljön.
Använd alltid en ren, icke-porös plastslang för att transportera skyddsgasen till brännaren, den bakre skölden och avluftningen. Använd inte gummislang; gummi är poröst och absorberar syre som kan förorena svetsen.
Val av fyllnadsmetall
Använd en tillsatsmetall när du svetsar titanrör som är tjockare än 0.010 tum. Vanligtvis bör du matcha tillsatsmetallen med graden av titan som svetsas – det ska vara en exakt matchning. Vissa applikationer tillåter undantag, såsom en tillsatsmetall med lägre sträckgräns än basmetallen för att förbättra formbarheten. Alla variationer bör dock noggrant testas och undersökas för att säkerställa att de uppfyller processkrav och specifikationer.
Rätt brännare och förbrukningsmaterial för TIG-svetsning av aluminiumrör
GTAW ger svetsaren mer kontroll över värmetillförseln och pölen än någon annan svetsprocess. En GTAW-växelriktare med högfrekventa bågstarter, fjärrstyrning av strömstyrka, en efterflödestimer och en uteffekt på minst 250 ampere, kommer att svetsa titan snyggt.
Ställ alltid in maskinens polaritet på likströmselektrod negativ (DCEN). DCEN erbjuder djupare penetration och en smalare sträng jämfört med DCEP (DCEP).
Matcha växelriktaren med antingen en luft- eller vattenkyld ficklampa. En luftkyld brännare ger bra prestanda om du svetsar under 150 ampere och den kostar mindre än en vattenkyld brännare. Å andra sidan är en vattenkyld brännare mindre, mer manövrerbar och tillåter svetsning med högre strömstyrkor under längre perioder, även om de flesta svetsar på titan är korta och skapas vid uteffektnivåer under 150 ampere.
Använd en 2 procent cerierad volframelektrod som är jordad till en punkt och anpassad till svetsströmmen enligt följande:
Upp till 90 ampere: 1⁄16 tum eller mindre.
90 - 200 ampere: 3⁄32 tum.
Mer än 200 ampere: 1⁄8 tum.
Använd en gaslins för att fördela skyddsgasen jämnt och för att skapa ett jämnt gasflöde över svetspölen.
Slå en båge och sätt igång
Skär först av änden av tillsatsstaven för att exponera en ren, föroreningsfri punkt för att starta svetsen. Starta argongasflödet i några sekunder innan du träffar ljusbågen för att säkerställa att svetsområdet är helt täckt.
Använd växelriktarens högfrekventa bågestartfunktion för att slå en båge. Brännvinklar, brännarhastighet och tillsatstrådsvinklar liknande de som används vid svetsning av rostfritt stål ger optimala förhållanden för svetsning av titanrör.
Det är ganska lätt att skapa svetspölen med titan, men den kanske inte rör sig lätt. Att skjuta svetspölen tillsammans med bågen och tillsatsstaven ger generellt bästa resultat, men du måste hålla tillsatsstaven inom skyddsgashöljet under svetsning. Det är också viktigt att minimera värmetillförseln eftersom för hög värme kan spricka svetsen. Använd en dab-teknik (med jämn färdhastighet) med tillsatsmetallen istället för att alltid lämna stången i pölen.
När du är klar med svetsen, låt 20 till 25 sekunder efterflöde för att skydda sömmen när den svalnar under 800-graders-F-tröskeln. Detta är den punkt då syre inte längre reagerar med titan. Vissa svetskoder kan kräva efterflöde tills temperaturen sjunker under 500 grader F, så följ alltid den skriftliga proceduren.
Titan erbjuder fördelen av att visa sina sanna färger när svetsen är klar. Den slutliga färgen på svetsfogen indikerar hur väl skyddsgasen skyddade svetsen från föroreningar och hur tjockt oxidskiktet är. Förutom visuell inspektion avgör färgpenetrantinspektion, hårdhetstestning, röntgen, ultraljud och destruktiva tester kvaliteten på titansvetsar.
Vår fabrik
WTD Company har varit djupt engagerad i icke-järnmetallindustrin i många år och har samlat rik produktionserfarenhet, särskilt inom bearbetning av nya titanmaterial som TA15, som ligger i framkant i världen.


